- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-15 Origen:Sitio


En ingeniería de precisión y control de calidad (QA), el uso de herramientas de medición no calibradas introduce graves riesgos operativos. Incluso una desviación microscópica compromete la integridad del producto. Abordar estas discrepancias iniciales no es simplemente una solución técnica. Establece una base requerida para procesos de fabricación confiables y conformes. Cuando los operadores ignoran las mordazas desalineadas, corren el riesgo de pasar componentes fuera de especificaciones por la línea de producción. Esta guía describe exactamente cómo puede gestionar estos desafíos de calibración. Cubriremos la identificación visual de las desviaciones iniciales. Aprenderá a aplicar fórmulas correctivas de manera efectiva durante las operaciones diarias. Finalmente, exploramos cómo determinar cuándo las herramientas antiguas requieren reemplazo o estandarización. Dominar estos pasos garantiza que sus protocolos de medición sigan siendo precisos, repetibles y profundamente confiables.
Costo de la inexactitud: el error cero no corregido genera fallas de control de calidad agravadas y producción fuera de especificaciones.
Protocolo de identificación: Para determinar el error cero positivo versus negativo se requiere una verificación visual estandarizada de las escalas principal y vernier.
Lógica de corrección: Las mediciones precisas se basan en un estricto cumplimiento de la fórmula: Lectura verdadera = Lectura medida - (Error cero).
Decisiones sobre herramientas: El error cero mecánico persistente es un indicador clave de que una instalación debe evaluar la reparación de las herramientas existentes frente a la actualización a alternativas digitales de calibración automática.
Las variaciones micromilimétricas caen rápidamente en defectos a nivel macro. Es posible que midas incorrectamente un componente crítico del motor por una pequeña fracción. Este único error a menudo conduce al rechazo total de la pieza. También puede provocar fallos graves en las auditorías de cumplimiento durante los controles de calidad. La fabricación moderna no deja lugar a dimensiones ambiguas. Cuando los equipos no logran verificar sus líneas de base, lotes de producción enteros enfrentan un costoso desguace.
Las realidades mecánicas frecuentemente introducen estos problemas de alineación con el tiempo. El desgaste de la mandíbula se produce de forma natural debido al uso diario y repetitivo de materiales duros. Las fluctuaciones de temperatura ambiental también hacen que los componentes metálicos se expandan o contraigan. Las condiciones inadecuadas de almacenamiento dañan aún más los delicados mecanismos de deslizamiento. Dejar caer el instrumento aunque sea una vez puede desalinear permanentemente las caras de medición. Los operadores deben comprender estas vulnerabilidades físicas.
Los protocolos de medición confiables requieren criterios de éxito estrictos. En primer lugar, necesita una alta repetibilidad en diferentes turnos y usuarios. En segundo lugar, sus mediciones deben mantener la trazabilidad según los estándares aceptados de la industria. En tercer lugar, la coherencia de los operadores sigue siendo vital para el aseguramiento general de la calidad. Debemos formar equipos para manejar las herramientas de manera uniforme. Deben aplicar la misma presión y leer la báscula desde el mismo ángulo. La estandarización de estos elementos humanos minimiza las desviaciones dimensionales inesperadas.
Antes de comprobar cualquier cosa, debes estandarizar tu rutina de control previo. Saltarse estos pasos de preparación a menudo genera lecturas falsas. Los instrumentos de precisión requieren un entorno controlado para una evaluación precisa. Debe implementar los siguientes pasos obligatorios antes de cada turno.
Limpie las caras de medición con un paño sin pelusa.
Elimine cualquier residuo de aceite, refrigerante o polvo metálico.
Cierre las mandíbulas suavemente usando la ruedecilla.
Aplique la presión de cierre correcta sin forzar el metal.
Bloquee el instrumento ligeramente si es necesario para la verificación visual.
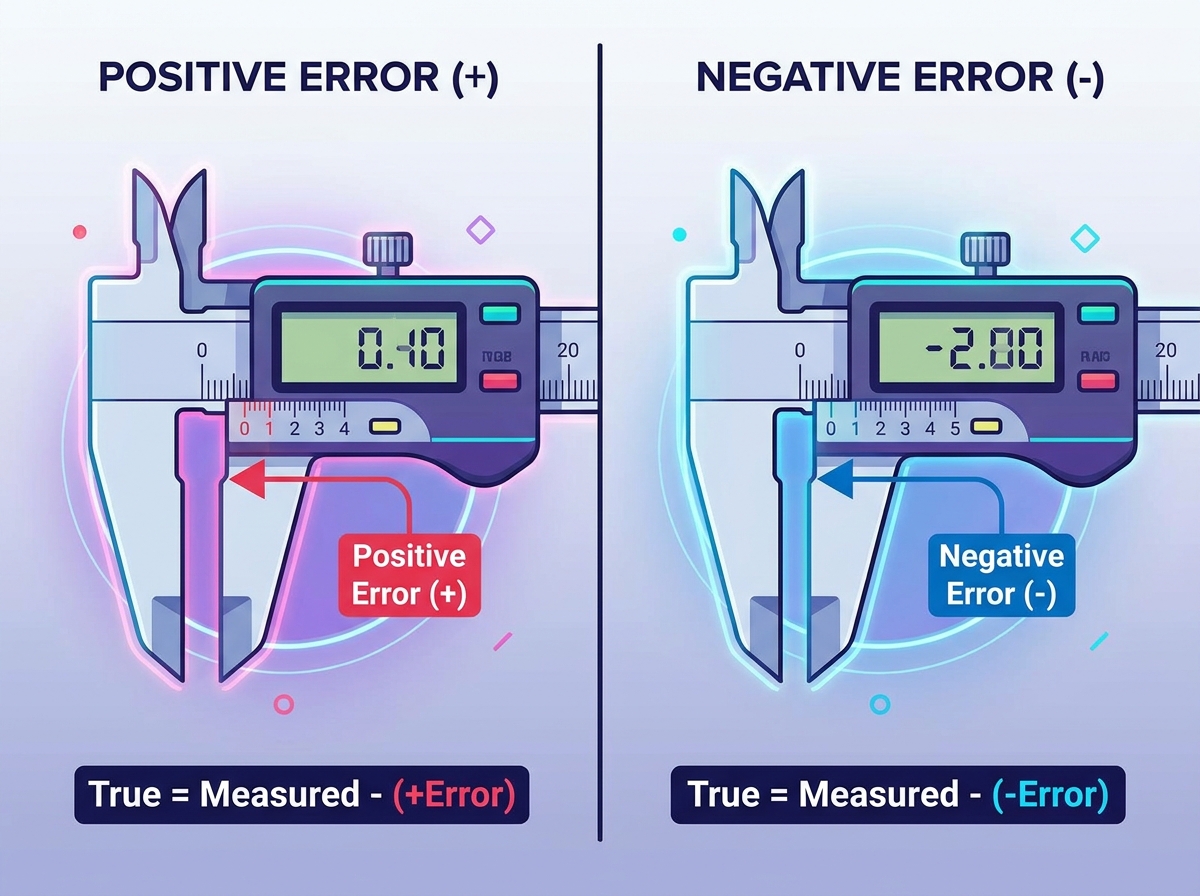
Las desviaciones positivas ocurren bajo condiciones visuales específicas. Notará que la marca cero en la escala móvil se encuentra a la derecha del cero de la escala principal. Esto significa que el instrumento lee un valor mayor que cero cuando las mandíbulas están completamente cerradas. Si ignora esto, cada medición posterior se inflará artificialmente.
Por el contrario, las desviaciones negativas presentan una señal visual diferente. La marca cero en la escala móvil se encuentra ligeramente a la izquierda del cero de la escala principal. Esto indica que el instrumento lee por debajo de cero cuando está completamente cerrado. Si no se detecta esto, se subestiman continuamente las dimensiones reales de las piezas de trabajo.
Al cuantificar esta desviación exacta, confíe en las marcas específicas de una escala métrica de pie de rey . Mire de cerca las divisiones. Encuentre la marca exacta en la escala móvil alineada perfectamente junto a una marca en la escala principal. Multiplique este número de división específico por el conteo mínimo del instrumento. Este cálculo le proporciona el valor numérico preciso de la desviación.
Los resultados precisos dependen completamente de la aplicación de la fórmula universal. Debe memorizar y aplicar la siguiente ecuación: Lectura verdadera = Lectura medida - (Error cero). Siempre se resta la desviación de la línea base. Sin embargo, debes incluir su signo matemático (positivo o negativo) durante el cálculo. Esta sencilla regla evita errores catastróficos de mecanizado.
Ejecutemos los cálculos para un escenario positivo. Supongamos que su instrumento muestra una desviación de +0,02 mm en reposo. Mide una varilla de acero de 15,05 mm. Se resta el valor positivo para evitar la sobreestimación. Los cálculos se ven así: 15,05 mm - (+0,02 mm) = 15,03 mm. Su verdadera dimensión es 15,03 mm.
Consideremos ahora un escenario negativo. Imagine que el instrumento muestra una desviación de -0,03 mm. Mide otro componente a 20,10 mm. Restas el valor negativo. Restar un negativo significa efectivamente que lo estás sumando. Esto evita la subestimación. La matemática es: 20,10 mm - (-0,03 mm) = 20,13 mm. Corregimos con éxito el déficit oculto.
La educación del operador sirve como defensa final contra los datos erróneos. Debe conectar esta corrección matemática directamente con los fundamentos de cómo leer un pie de rey . Los alumnos suelen tener dificultades al principio. A veces suman cuando deberían restar. A veces compensan doblemente porque se confunden con los signos negativos. La práctica regular genera confianza. Cuando los operadores dominan la identificación del error cero del pie de rey , protegen toda la cadena de producción de costosos desechos.
Guión | Estado de referencia inicial | Lectura de componentes sin procesar | Fórmula aplicada | Dimensión verdadera final |
|---|---|---|---|---|
Error positivo | +0,04 milímetros | 50,20 milímetros | 50,20 - (+0,04) | 50,16 milímetros |
Error negativo | -0,02 milímetros | 12,50 milímetros | 12,50 - (-0,02) | 12,52 milímetros |
Calibración perfecta | 0,00 milímetros | 35,15 milímetros | 35,15 - (0,00) | 35,15 milímetros |
Evaluar la vida útil de las herramientas requiere una honestidad brutal por parte de los gerentes de control de calidad. Las correcciones matemáticas manuales funcionan perfectamente para comprobaciones ocasionales. Sin embargo, resultan demasiado riesgosos para las líneas de producción de gran volumen. Cuando los operadores miden cientos de piezas diariamente, aparece la fatiga mental. Un maquinista cansado eventualmente calculará mal un ajuste negativo. Cuando la corrección manual de la línea de base consume demasiado tiempo, se cruza el umbral en el que se hace necesaria la actualización.
La evaluación de los modelos tradicionales frente a los digitales implica varias dimensiones. Las características impactan directamente sus resultados. Los modelos digitales ofrecen capacidades de puesta a cero instantánea. Presionas un botón y la pantalla se calibra al instante. Los instrumentos tradicionales te obligan a realizar correcciones matemáticas manuales cada vez. Las herramientas digitales eliminan por completo los errores de cálculo humanos.
La escalabilidad favorece en gran medida a los equipos modernos. Considere la velocidad de medición en pruebas de lotes grandes. Las pantallas digitales proporcionan lecturas inmediatas. Las básculas tradicionales requieren una cuidadosa alineación visual bajo buena iluminación. Al evaluar el cumplimiento, las herramientas modernas ganan fácilmente. Las capacidades de registro de datos permiten la exportación directa al software de control de calidad. Esto crea un rastro documental perfecto para los informes ISO. El registro tradicional se basa en notas escritas a mano.
Utilice una lógica de preselección clara al seleccionar herramientas de reemplazo. Busque clasificaciones IP67 para garantizar la resistencia al refrigerante y al polvo en suelos de taller hostiles. Exija certificados de calibración certificados del fabricante. Evalúe la duración de la batería y los puertos de salida de datos. No compre simplemente la opción más barata. Invierta en equipos que se ajusten a sus riesgos ambientales específicos.
Categoría de evaluación | Herramientas manuales tradicionales | Herramientas de medición digital |
|---|---|---|
Método de puesta a cero | Aplicación manual de fórmulas matemáticas. | Botón de calibración electrónica de un toque |
Velocidad de prueba por lotes | Lento; Requiere alineación visual y cálculo. | Rápido; lectura visual inmediata en pantalla |
Cumplimiento y registro | escritura manual; alto riesgo de error de transcripción | Exportación de datos automatizada; trazabilidad ISO perfecta |
Durabilidad ambiental | Extremadamente alto; No hay electrónica que falle. | Requiere clasificación IP67 para protección contra refrigerante/polvo |
Las realidades de la implementación a menudo implican luchar contra la naturaleza humana. Abordar la fricción que supone hacer cumplir los controles manuales sigue siendo el mayor obstáculo. Los operadores se apresuran a comenzar sus turnos. A menudo omiten verificar sus líneas de base para ahorrar tiempo. Debe integrar estas comprobaciones sin problemas en el flujo de trabajo diario. Haga que el proceso de verificación sea lo más sencillo posible.
La mitigación de riesgos requiere validación externa. Recomendamos encarecidamente protocolos para la calibración periódica de terceros. Los equipos internos pueden desarrollar puntos ciegos. Un laboratorio de metrología externo verifica que sus controles internos sigan siendo precisos. Proporcionan bloques patrón maestros y emiten certificados formales. Esta auditoría externa mantiene sus estándares internos honestos y rigurosos.
La adopción y la formación determinan su éxito a largo plazo. Describa una lista de verificación de capacitación simple y verificable para nuevos maquinistas. Asegúrese de que los procedimientos operativos estándar (POE) se sigan sin desviaciones. Unas buenas listas de verificación evitan que se formen malos hábitos.
Proporcione bloques patrón maestros dedicados en cada estación de trabajo.
Exigir una verificación de referencia documentada antes de que comience el turno de la mañana.
Requiere una verificación secundaria después de dejar caer o golpear el instrumento.
Registre todas las desviaciones significativas en una base de datos de mantenimiento compartida.
Audite la técnica del operador mensualmente para garantizar la presión de cierre adecuada.
La verificación de las desviaciones iniciales de la línea de base sigue siendo un paso no negociable en el control de calidad de precisión. Saltarse esta inspección visual crucial compromete todo su lote de producción. Incluso las instalaciones de fabricación más avanzadas se basan en estos principios de medición fundamentales.
Debe adoptar una matriz de decisión estricta. Capacite exhaustivamente a su personal para calcular y corregir discrepancias menores con precisión. Sin embargo, también es necesario sustituir sistemáticamente las herramientas que sufren un desgaste mecánico severo. La desalineación persistente de la mandíbula introduce riesgos operativos inaceptables. La actualización a soluciones digitales modernas suele resultar más segura en entornos de gran volumen.
Tome medidas de inmediato. Audite sus herramientas de medición de control de calidad actuales hoy. Establecer una política estandarizada de verificación diaria previa a la medición en todos los turnos. Su compromiso con estas comprobaciones básicas garantiza la integridad del producto a largo plazo y la confianza inquebrantable del cliente.
R: El desgaste mecánico representa la causa principal. El deslizamiento repetitivo desgasta las mordazas de metal. Al dejar caer el instrumento, las caras de medición se desalinean instantáneamente. Además, apretar demasiado el tornillo de bloqueo con frecuencia deforma el delicado carro deslizante, provocando cambios permanentes en la línea base.
R: Puede aplicar fórmulas de corrección matemática para ajustar sus lecturas finales. Sin embargo, la reparación física del instrumento requiere un reafilado profesional de la mandíbula. Este proceso de mecanizado es caro y rara vez rentable en comparación con la simple compra de una unidad de repuesto.
R: La frecuencia depende en gran medida del volumen de uso. Recomendamos una verificación diaria con un bloque patrón antes de que comience cada turno. Las industrias de alta precisión también deben exigir una calibración formal y documentada por parte de un laboratorio externo certificado al menos una vez al año.
R: No. Si bien los calibradores digitales cuentan con un práctico botón de calibración, aún se produce desgaste físico de las mandíbulas. Si las mordazas no se cierran en paralelo, el cero electrónico no significa nada. Aún necesita una verificación física de rutina utilizando bloques patrón maestros para garantizar una verdadera precisión.


