- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-02 Origen:Sitio


El mecanizado y acabado del aluminio presenta un conjunto único de desafíos para cualquier fabricante. El obstáculo más notable es la rápida degradación de las herramientas manuales mediante un proceso conocido como "pinning". El aluminio es blando y aparentemente fácil de trabajar en la superficie. Sin embargo, sus propiedades metalúrgicas luchan activamente contra las herramientas abrasivas y de corte estándar. Se podría esperar que una simple pasada suavizara un borde áspero. En cambio, a menudo encuentra que su herramienta se arruina instantáneamente debido a los escombros atrapados.
Esta guía desglosa las causas físicas precisas de la obstrucción de las limas metálicas en el aluminio. Estandarizamos técnicas de prevención para ayudar a mantener sus líneas de producción funcionando de manera eficiente. También establecemos criterios de evaluación claros para seleccionar y mantener las herramientas adecuadas para acabados no ferrosos. Aprenderás a anticiparte a estos comportamientos materiales. Al implementar estos pasos prácticos, puede detener este frustrante problema antes de que dañe sus piezas de trabajo.
La causa principal: la alta ductilidad y el bajo punto de fusión del aluminio hacen que se microsuelde en los dientes de la lima bajo fricción.
Prevención sobre corrección: el tratamiento previo de las limas con tiza o fluidos de corte específicos es significativamente más eficiente que la limpieza a mitad del proceso.
La selección de herramientas importa: las limas estándar de doble corte fallan rápidamente en el aluminio; Se requieren limas de dientes curvos (Vixen) o de un solo corte especializadas para una producción escalable.
Protocolo de mantenimiento: La limpieza adecuada de las limas de acero requiere un cepillado direccional con una tarjeta de lima y púas de metal blando para evitar dañar los bordes cortantes de acero endurecido de la lima.
Para solucionar el problema, debemos comprender la realidad metalúrgica del aluminio. Las aleaciones de aluminio, particularmente los grados comunes como 3003 o 5052, son muy dúctiles. Ductilidad significa que el metal se estira y deforma fácilmente bajo tensión. Cuando se corta hierro fundido, se fractura y forma un polvo fino y quebradizo. Cuando se corta aluminio, se corta en virutas largas y continuas. Esta naturaleza gomosa es excelente para la extrusión. Sin embargo, crea graves problemas mecánicos durante el acabado manual.
La fricción y el calor impulsan este proceso de falla. La acción física de limar genera un calor intenso y localizado en toda la cara de la herramienta. El aluminio posee un punto de fusión relativamente bajo en comparación con el acero. A medida que empuja la herramienta a través de la pieza de trabajo, estas virutas continuas de aluminio se ablandan rápidamente. Pierden su integridad estructural. La presión los fuerza a entrar en las gargantas, que son los valles profundos entre los dientes cortantes.
Una vez atrapado, comienza un proceso destructivo llamado microsoldadura. Los maquinistas a menudo se refieren a esto como irritante. La combinación de presión extrema y calor por fricción hace que el aluminio blando se una físicamente al acero duro. Ya no se trata sólo de escombros sueltos. El aluminio se fusiona formando "pasadores" sólidos. Estos pasadores sobresalen por encima de los dientes de corte reales. Su herramienta deja de cortar instantáneamente y comienza a arrastrar.
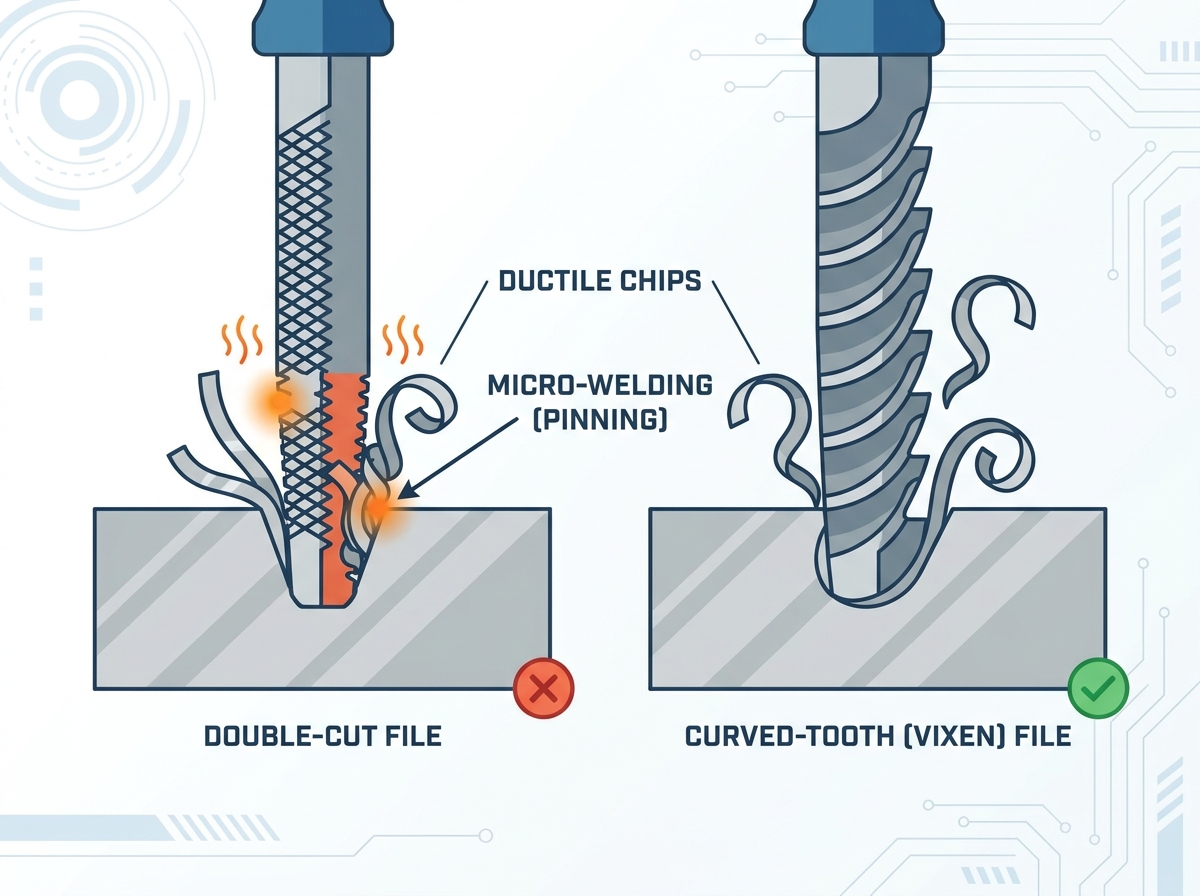
La fijación con pasadores convierte una herramienta de corte de precisión en un material abrasivo. Los nódulos de aluminio atrapados se encuentran a mayor altura que los dientes de acero. Cuando empuja la lima hacia adelante, estos nódulos endurecidos marcan la pieza de trabajo. Se clavan y dejan rayones profundos e irregulares en la prístina superficie de aluminio. Esta degradación del acabado superficial requiere un costoso retrabajo. Los equipos deben dedicar más tiempo a lijar las hendiduras profundas. En ambientes de fabricación estrictos, estos rayones a menudo causan el rechazo total de la pieza.
La vida útil de la herramienta y la fatiga del operador también se ven drásticamente afectadas. Los archivos obstruidos dejan de eliminar material de manera eficiente. Los operadores responden naturalmente aplicando más presión hacia abajo. Intentan obligar a la herramienta sin filo a morder el metal. Esta presión adicional aumenta aún más la fricción y el calor. Acelera el proceso irritante. También agota rápidamente al trabajador. La eficiencia ergonómica cae en picado cuando los equipos luchan contra sus propias herramientas.
Debemos enmarcar este problema empresarial en torno al tiempo de inactividad oculto. Piense en los minutos exactos que los operadores dedican cada día a extraer aluminio de herramientas estándar. Esa mano de obra desperdiciada se acumula rápidamente. El costo de este tiempo de inactividad diario supera el precio de invertir en herramientas para aplicaciones específicas. También justifica dedicar tiempo a procesos preventivos. El mantenimiento ignorado afecta directamente sus resultados.
Prevenir la acumulación siempre es más eficaz que eliminarla. Puede emplear varias técnicas muy efectivas para que sus herramientas sigan cortando sin problemas. Recomendamos encarecidamente incorporar estos hábitos a su flujo de trabajo diario.
El método "Tiza" es una estrategia tradicional de lubricación en seco. Se frota tiza de pizarra común en la herramienta antes de usarla. El polvo de tiza llena completamente las gargantas vacías. Sólo deja expuestos los bordes cortantes afilados. Debido a que los valles están llenos de tiza, el aluminio cortado no puede encontrar un punto de anclaje. Simplemente se cae del área de trabajo. Este método es increíblemente eficaz y muy económico.
La lubricación húmeda ofrece otro enfoque sólido. Puede utilizar fluidos de corte específicos, WD-40 o ceras de mecanizado no ferrosas especializadas. Evaluemos métodos húmedos versus secos.
Lubricación seca (tiza): Mantiene las piezas libres de aceite. Requiere una reaplicación frecuente. Lo mejor para la preparación inmediata de soldadura.
Lubricación húmeda (fluidos/cera): proporciona un acabado superficial superior. Previene la irritación maravillosamente. Requiere una limpieza minuciosa con solvente antes de pintar o soldar.
La técnica y la disciplina de la brazada siguen siendo absolutamente críticas. Debe levantar conscientemente la herramienta en el recorrido de retorno. Arrastrarlo hacia atrás no corta ningún material. En cambio, el movimiento hacia atrás fuerza activamente al aluminio cortado más profundamente en los dientes. Una estricta disciplina de carrera evita el desgaste prematuro. Permite que las virutas caigan fuera de la zona de trabajo.
La geometría de la herramienta determina su éxito cuando trabaja con aleaciones no ferrosas. Una genérica de doble corte lima de acero plana está diseñada específicamente para metales ferrosos como el hierro o el acero. Su patrón de trama cruzada crea pequeños bolsillos cerrados en forma de diamante. Estos bolsillos ajustados atrapan las virutas blandas al instante. Usar uno en aluminio garantiza el fracaso y la frustración inmediatos.
Las limas de dientes curvos, a menudo llamadas limas Vixen, son el estándar de la industria para aleaciones blandas. Los técnicos de carrocería de automóviles los popularizaron originalmente. Presentan gargantas anchas y profundas. Su ángulo de corte agresivo corta el material limpiamente. Esta geometría abierta permite que las virutas continuas limpien los lados de forma natural. Se resisten a empacar por completo. Dejan un acabado suave, similar al fresado, en metales blandos.
Si un archivo Vixen no está disponible, evalúe sus alternativas cuidadosamente. Una lima bastarda bastarda de un solo corte funciona razonablemente bien para tareas livianas. Los dientes unidireccionales carecen de un rayado cruzado restrictivo. Este espacio abierto minimiza las zonas de atrapamiento de virutas dúctiles. Priorice siempre las geometrías abiertas para materiales blandos y gomosos.
Comparación de geometrías de limas para aleaciones no ferrosas
Diseño de dientes | Liquidación de virutas | Riesgo de fijación | Aplicación ideal |
|---|---|---|---|
Plano de doble corte | Muy pobre | Extremo | Acero duro, hierro fundido, latón |
Bastardo de un solo corte | Moderado | Medio | Afilado general, desbarbado ligero de aluminio. |
Diente curvo (Vixen) | Excelente | Muy bajo | Fabricación de aluminio de gran volumen, conformación de plomo. |
Incluso con excelentes medidas preventivas, se producen obstrucciones ocasionales. La limpieza adecuada de las limas de acero exige herramientas específicas y técnicas altamente disciplinadas. Debes proteger los bordes de acero con alto contenido de carbono en todo momento.
Primero, domine la aplicación de la tarjeta de archivo. Una tarjeta de archivo es un cepillo especializado con cerdas de alambre cortas y rígidas. Debes cepillar estrictamente en paralelo al corte de los dientes. Este barrido direccional expulsa los desechos de las gargantas de manera eficiente. Cepillarse los dientes al azar o en diagonal no consigue nada. Simplemente opaca los bordes afilados con el tiempo.
Para despinzar con precisión, necesita herramientas de metal blando. Utilice un marcador de latón, una púa de cobre o una carcasa de cartucho de latón aplanada. Extraiga individualmente los resistentes pasadores de aluminio microsoldados. El latón es más blando que el acero endurecido. Desalojará el aluminio sin rayar la herramienta.
Aquí debe evitar graves riesgos de implementación. Nunca utilice picos, punzones, destornilladores o ruedas de alambre motorizadas de acero endurecido. Estas herramientas duras redondearán los bordes cortantes microscópicos al instante. Arruinan permanentemente la geometría de corte. Una rueda de alambre motorizada puede parecer limpia, pero destruye la eficacia de la herramienta.
En casos raros y graves, los disolventes químicos ayudan. Las soluciones cáusticas suaves, como la lejía, pueden disolver el aluminio de las ranuras de acero. Sin embargo, debes proceder con extrema precaución. Son obligatorios estrictos protocolos de seguridad y EPP. Si no neutraliza el ácido y engrasa el acero después, corre el riesgo de que se vuelva quebradizo por hidrógeno. La herramienta se volverá quebradiza y se oxidará rápidamente.
Necesita pasos prácticos para implementar estas estrategias en todo su taller. La consistencia impulsa el acabado de alta calidad. Siga estos procedimientos estandarizados para proteger su inventario.
Audite las herramientas actuales: realice hoy una auditoría exhaustiva del taller. Separe todas las herramientas manuales ferrosas y no ferrosas. Usar una herramienta sobre acero después de haber tocado aluminio provoca contaminación cruzada. Conduce a un desgaste rápido e irreversible. Sugerimos codificar por colores sus mangos para evitar que se mezclen accidentalmente.
Implemente SOP preventivos: actualice sus procedimientos operativos estándar de inmediato. Haga que el uso de tiza o encerado sea un paso obligatorio antes de comenzar cualquier fabricación de aluminio. Capacite exhaustivamente a sus operadores sobre la técnica de carrera de elevación y retorno. La memoria muscular es tu mejor defensa contra el desgaste.
Lógica de adquisiciones: aconseje a sus gerentes de compras que cambien sus hábitos de compra. Deje de comprar paquetes múltiples genéricos para toda la tienda. Invierta capital específico en modelos de dientes curvos dedicados para estaciones que manipulan extrusiones de aluminio o láminas de metal. El retorno de la inversión aparece rápidamente a través de una reducción drástica de las horas de trabajo.
La obstrucción de las limas metálicas sobre el aluminio es una reacción física natural y predecible. No es un defecto de fabricación de la herramienta en sí. Los metales dúctiles se sueldan naturalmente al acero mediante fricción y calor intenso. Comprender esta realidad metalúrgica le permite adaptar su enfoque. La transición a geometrías adecuadas de herramientas de limpieza de virutas resuelve el problema de raíz de forma permanente.
La aplicación de un estricto mantenimiento preventivo mantiene sus operaciones sin problemas. Hábitos simples como marcar con tiza y una técnica de trazo adecuada evitan que se raye profundamente la superficie. Estos pasos proactivos eliminan las horas de trabajo desperdiciadas reparando acabados arruinados. Trate sus herramientas manuales con exactamente el mismo respeto que su maquinaria motorizada. La aplicación adecuada garantiza que ofrecerán acabados suaves y confiables durante muchos años.
R: No. Una rueda de alambre de acero motorizada desafilará los bordes cortantes microscópicos de los dientes de la lima, destruyendo la efectividad de la herramienta. Utilice siempre una tarjeta de archivo manual.
R: La tiza actúa como agente de liberación seco. Al rellenar la raíz de los dientes de la lima con tiza en polvo, se evita que los metales blandos como el aluminio se acumulen en las ranuras y se adhieran al acero.
R: Las limas estándar suelen presentar un patrón de doble corte (rayado en cruz) que atrapa las virutas blandas. Las limas de aluminio utilizan una geometría especializada de dientes curvos, unidireccionales o de corte profundo diseñada para expulsar continuamente virutas dúctiles y continuas.


